
锻造能力
热锻、冷锻,150 至 1600 吨。
150 至 1600 吨压力机,模具自有设计与制造,后续工序由同一产业带内长期合作的配套网络完成。
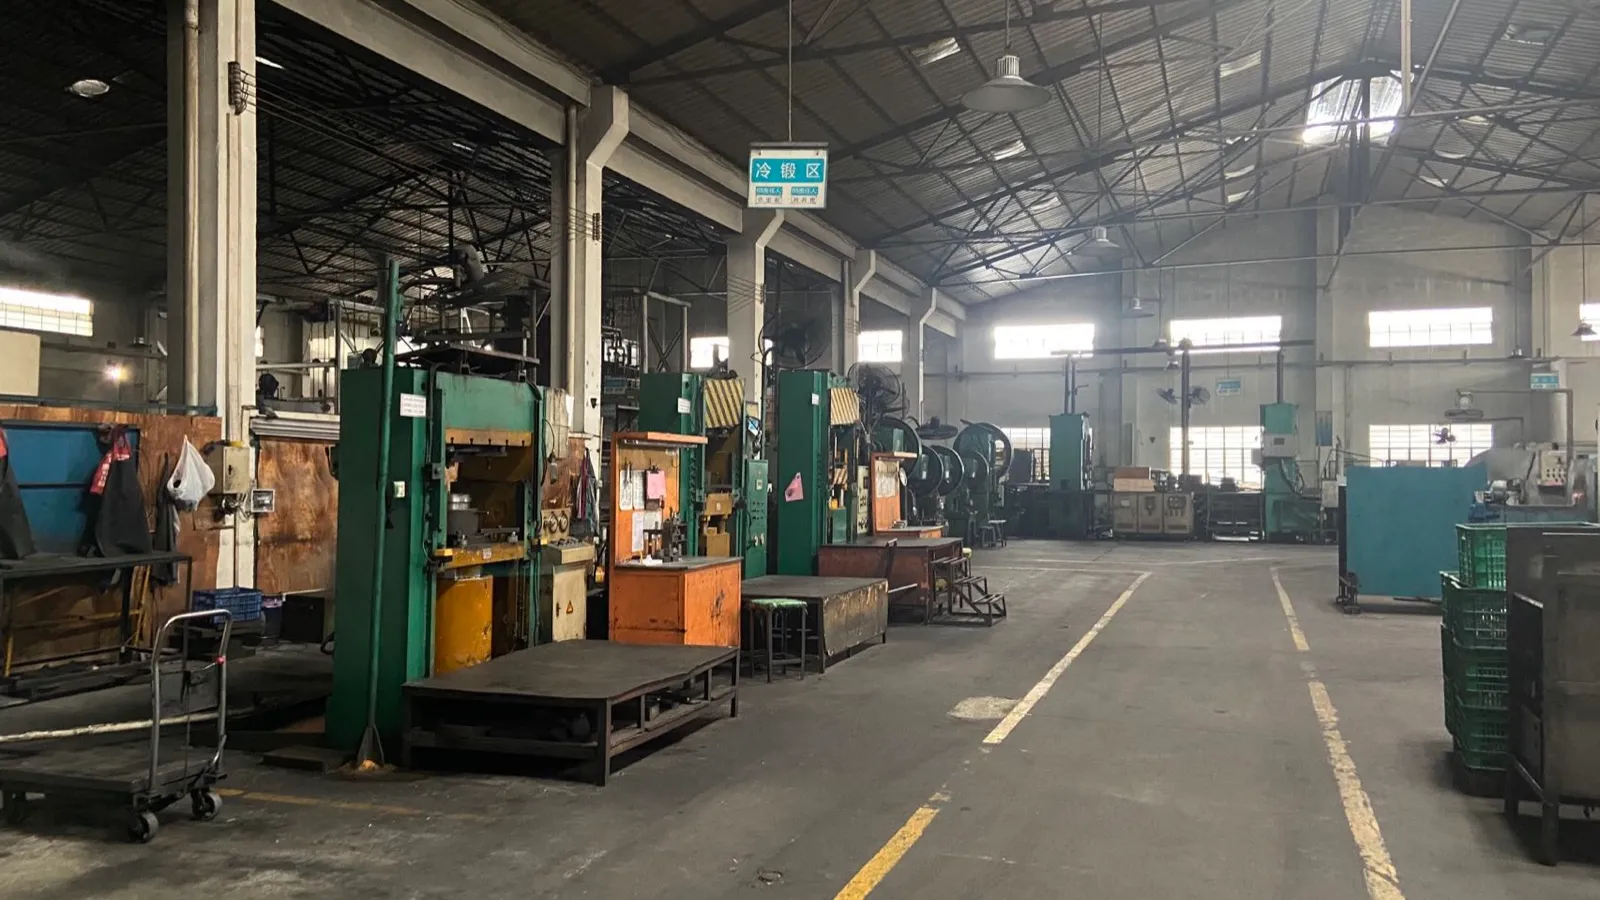
冷锻区,车间实拍
工艺
工艺
热锻
坯料加热至再结晶温度以上成形。通常用于几何较复杂或截面较大的零件,此时成形性比锻态尺寸精度更关键。
冷锻
常温成形。材料经加工硬化,尺寸重复性通常较好,材料利用率较高。适用于形状相对规则、批量较大的零件。
液态模锻
在压力下使液态或半固态铝合金成形。组织致密、孔隙少,良品率通常在 98% 以上。适用于强度要求较高、或有气密性要求的复杂零件。
设备
设备
| 吨位 | 类型 |
|---|---|
| 1600 T | 热摩擦压力机 |
| 630 T | 电动螺旋压力机 |
| 500 T | 特种油压机 |
| 400 T | 电动螺旋压力机 |
| 300 T | 液压机 |
| 150 T | 机械压力机 |
压力机能成形什么,由投影面积、材料牌号、截面厚度与模具设计共同决定,无法简化成一个最大尺寸。发来图纸,我们会做评估。
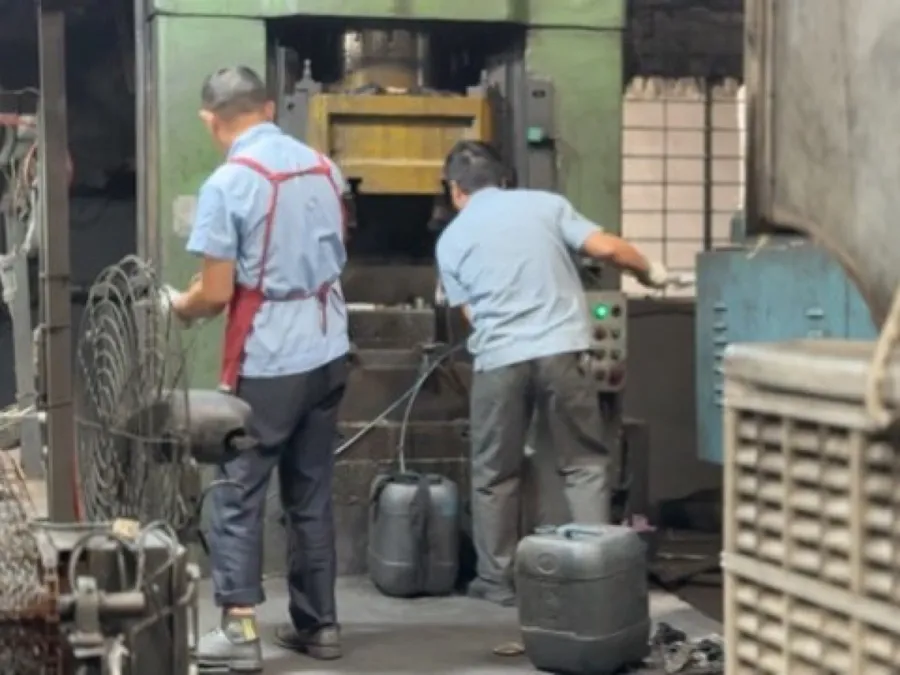
公差参考
冷锻与热锻的典型公差
以下数值为工艺通常可达到的典型范围,实际公差仍由零件几何、合金与模具设计共同决定,最终以图纸评估为准。
| 项目 | 冷锻 | 热锻 |
|---|---|---|
| 尺寸精度 · 线性 | 0.03–0.1 mm | 0.2–1.0 mm |
| 圆直径 | 0.05–0.1 mm | — |
| 平面度 | 0.005–0.3 mm | 0.25–0.5 mm |
| 表面粗糙度 | Ra0.8–0.4 | Ra3.2–6.3 |
| 平行度 | 0.05–0.3 mm | 0.25–0.3 mm |
| 垂直度 | 0.05–0.2 mm | 0.25–0.3 mm |
| 同心(轴)度 | ±0.1–0.2 mm | ±0.2–0.3 mm |
| 单边加工余量 | 0–0.5 mm | 0.3–2.5 mm |
热锻不影响材料的阳极氧化性能,冷锻件与原材料的阳极氧化效果基本一致。
常用合金牌号
常用合金牌号
- 7075
- 7005
- 6061
- 6082
- 5056
- 5052
- 4032
- SFDZ0010
- AHS-2
- 3003
- 2024
- 2014
- 1050
- 1070
牌号的选择需要结合零件结构、锻造方式、热处理状态与使用条件判断。我们会对着图纸与客户一起过。
模具
模具
模具由公司自行设计制造,可行性反馈链条较短:当某个几何需要调整才能顺利锻出时,做模具的人就在同一场讨论里。
工艺选择
什么样的零件值得考虑锻造?
锻造在有些零件上值得,在有些零件上不值得。以下是通常值得评估的情况。
- 零件需要承受反复载荷或疲劳载荷
- 在控制重量的同时需要保持结构强度
- 零件对材料的连续性较为敏感,不能有疏松、气孔或夹杂
- 需要通过近净成形减少后续机加工的材料浪费
- 需要批量生产并保持较稳定的一致性
- 零件需要在机加工后进行表面着色(阳极氧化)处理
- 希望把多个供应环节交给一个责任接口管理
以及什么时候不必锻造
并非所有铝合金零件都需要锻造。对于结构简单、载荷较低、数量很少或以外观为主的零件,其他制造方式可能更合适。我们会根据图纸、材料、使用条件和预计用量,判断锻造是否具备实际价值。